E+H PMD75仪表依托Profibus DP耦合与Modbus TCP网关实现医药车间数据互通应用

一、案例背景
本项目应用于医药原料药洁净生产车间,车间涵盖原料提纯、反应合成、过滤分离、无菌输送等核心工序,工艺流程对压差、流量压差、设备进出口差压参数要求极高,是保障药品纯度、满足GMP洁净生产标准的核心监测指标。现场差压采集设备统一采用E+H PMD75 Profibus PA差压变送器,设备测量精度高、稳定性强,适配医药无尘、无菌、高精度生产工况,可兼容各类Profibus PA协议工业采集设备。车间现有智能化上位监控系统采用Modbus TCP工业以太网协议,承担车间设备集中监控、数据存储与工艺溯源工作。现场未配置一体式PA转TCP集成网关,且Profibus PA现场总线与Modbus TCP以太网协议架构异构、传输逻辑不同,导致E+H PMD75仪表采集的差压数据无法直接上传上位系统,依赖人工定时巡检记录数据,存在数据断层、无法实时溯源、异常预警滞后等问题,难以满足医药生产合规化、数字化管控要求。
二、项目痛点
一是异构协议通信壁垒突出,Profibus PA适配现场高精度设备采集,Modbus TCP为工业以太网主流监控协议,二者无原生互通通道;
二是现场硬件配置受限,无一体式PA转TCP网关,无法直接实现协议适配组网;
三是人工监测模式弊端明显,数据更新滞后、存在人为误差,微小差压波动无法及时捕捉,易造成原料提纯不达标、工艺超标等问题,影响药品生产质量;
四是新型TCP上位系统无法兼容PA总线设备,新旧工控设备组网脱节,车间智能化、合规化升级受阻。
三、网关功能
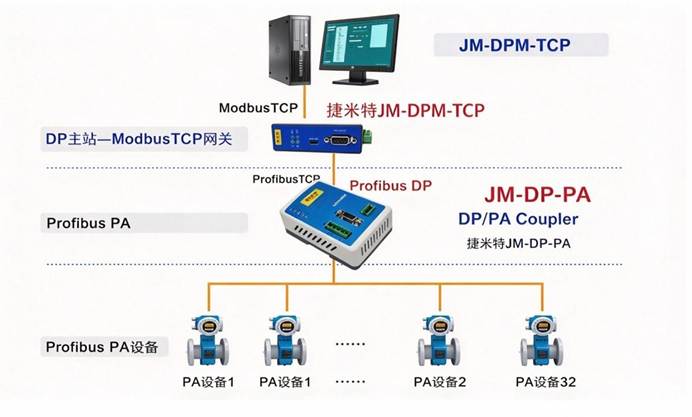
本项目采用捷米特JM-PA-DP与JM-DPM-TCP双网关分级组合方案,适配医药洁净生产工况。JM-PA-DP网关专门对接E+H PMD75 PA差压变送器,精准采集、解析现场差压数据,完成PA总线协议向Profibus DP协议的标准化转换,保障底层采集数据完整、精准、无失真。JM-DPM-TCP网关负责二级协议转换,将DP总线数据无损转化为标准Modbus TCP以太网数据,完美适配上位监控系统通信规范。双网关具备数据滤波、断点续传、抗电磁干扰特性,可适配医药车间自动化密集、高洁净度的复杂工况,保障数据长期稳定传输。
四、解决方案
针对医药车间无一体式PA转TCP网关、双协议异构不通的核心痛点,采用PA-DP-TCP分级递进式协议转换方案。无需替换原有E+H PMD75差压变送器与TCP上位监控设备,通过双网关搭建独立二级通信链路。第一级由JM-PA-DP网关接入现场PA仪表,完成差压数据采集与PA转DP协议转换;第二级通过JM-DPM-TCP网关实现DP转Modbus TCP以太网转换,彻底打通底层数据采集与上层远程监控的通信通道,实现工艺差压数据全自动、全天候网络化上传。
五、拓扑说明
六、实施过程
项目采用不停产、无尘化施工模式,不破坏车间洁净生产环境。
首先开展现场工况勘测,核对PA仪表、TCP上位机通信参数与安装点位;
其次完成双网关标准化防尘、防静电安装与线路布设;
随后完成网关参数配置、数据点位映射与全链路协议联调;
最后开展72小时不间断试运行,校准数据精度,排查传输延迟、数据丢包问题,确保系统稳定达标运行。
七、项目前后对比
八、行业前景
医药原料药、生物制药、医疗器械等洁净制造行业,普遍采用PA高精度工艺仪表搭配Modbus TCP新型以太网监控系统,异构协议组网改造是行业共性需求。本方案无需改造原有生产设备、改造成本低、稳定性强、符合洁净工况标准,可广泛应用于医药行业智能制造升级,具备极高的推广价值。
九、案例总结
本案例针对医药洁净车间无一体式PA转TCP网关、E+H PMD75差压变送器与Modbus TCP系统通信壁垒问题,通过双网关PA-DP-TCP分级转换方案,高效解决异构协议数据互通难题。项目落地后有效提升了车间工艺参数管控精度与生产溯源能力,夯实了医药生产合规化、数字化基础,为医药行业新旧工控系统融合升级提供了成熟的实践范本。
审核编辑 黄宇
相关文章
-
机械装备虚拟拆装仿真教学|交互式三维实训平台
-
2026年电机微控制器该怎么选:极海机器人关节与编码器方案解析
-
液领未来,智链共赢|广东三本测量亮相云帆液冷峰会,斩获数据中心液冷最佳检测设备供应商奖
-
英飞凌推出PSOC™ Control C3高性能产品线,树立实时控制与后量子密码安全新标杆
-
怒砸8.1亿!深朴智能入ST美芝重组局:要再造一个“智元+上纬新材”?
-
张亚勤院士:新一代智能体崛起,预判未来AI五大发展趋势
-
磐时出席 2026中国汽车工程学会底盘集成技术分会学术年会
-
神玑 NX9031C 智能驾驶域控平台 EMC 接口防护